
 中文简体

Brusbokser av aluminium: Fra legering til lettåpnede ende, en praktisk veiledning for kjøpere
Oct 23, 2026
Åpne en avkjølt aluminiumsbrusboks og det første du legger merke til er hvor lite den veier - og hvor perfekt den holder trykket. Aluminium dominerer brusgangen fordi den fryser raskt, står opp til stabling og bærer det indre trykket av kullsyre uten tungmetall. Det de fleste forbrukere aldri ser er kjeden av materialbeslutninger som ligger bak denne boksen: legeringen som gir kroppen styrke ved en sideveggtykkelse målt i brøkdeler av en millimeter, lakken som hindrer produktet i å berøre metallet, den riflede enden som må åpnes lett uten å lekke, og ringfliken som må fungere hver eneste gang. For emballasjeingeniører, innkjøpssjefer og merkeeiere som kjøper materialer til drikkebokser, er forskjellen mellom en jevn prøveperiode og et kostbart produksjonsproblem å vite hvordan disse delene er laget og hva som kan gå galt.
Hva er inne i en brusboks av aluminium
En brusboks i aluminium er ikke et eneste stykke metall. Det er en sammenstilling av tre formede komponenter - kropp, lettåpnede ende og ringflik - pluss et beleggsystem som må overleve forming, fylling, distribusjon og måneder på en hylle. Hver komponent starter som en annen metallstrimmel, er dannet med en annen prosess, og har sitt eget sett med akseptkriterier.
| Komponent | Typisk legering | Hovedfunksjon | Formingsmetode |
|---|---|---|---|
| Kan kroppen | 3000-serien, f.eks. 3104 | Trykkbegrensning, produktbarrierebase | Dra-og-jern (DWI) |
| Lettåpnet ende | 5000-serien, f.eks. 5182 | Forsegler boksen, åpnes gjennom rillet panel | Stempling og konverteringspressing |
| Ringefane | Aluminium eller galvanisert stål | Utnytt for å bryte resultatlinjen | Stempling, nagling til enden |
| Belegg og blekk | Matsikker lakk, blekk, lakk | Korrosjonsbeskyttelse, dekorasjon, merkevareimage | Coil coating og utskrift |
Ved starten av prosessen blir legeringsspoler belagt og trykt før noen forming finner sted. Hovedemnet trekkes gjennom en serie strykeringer som tynner veggen fra rundt 0,3 mm i emnet til omtrent 0,1 mm ved sideveggen. Enden er stemplet fra en egen stripe, skåret i et sirkulært mønster, og utstyrt med en naglet flik. Resultatet er en beholder som veier omtrent 13 til 15 gram for et 330 ml format, men som likevel overlever stablelaster som ville knuse en glassflaske. Den sekvensen høres enkel ut, men hvert trinn avhenger av at det innkommende materialet oppfører seg nøyaktig som spesifisert.
Boksen: legering, måler og trekk-og-jern ytelse
Karosseriet er der det meste av metallet havner, så det er også der kjøpere har størst innflytelse på kostnadene. På en todelt linje betyr konsistent legeringstemperering og måltoleranse mer enn sertifikatet i mappen. Hvis den innkommende spolen varierer i tykkelse, blir stryketrinnet ustabilt: for tynt, og sideveggen deler seg; for tykk, og verktøyslitasjen akselererer mens dunken blir tyngre.
Legeringene i 3000-serien som brukes til de fleste drikkevarekropper tilbyr en sterk balanse mellom styrke og formbarhet, men det faktiske temperamentet, overflatefinishen og smøreresponsen avgjør hvor godt den spolen yter i ditt spesifikke verktøy. Lettvekt og resirkulert innhold endrer spesifikasjonen også: tynnere vegger reduserer aluminiuminntaket per boks, og høyere resirkulerte fraksjoner endrer smeltekjemien som kroppsmassen starter fra. Derfor bør materialvurdering baseres på prøvedata, ikke nominelle materialark.
For stålbaserte drikkevareformater er logikken identisk - den samme todelte prosessen kjører på belagt enfarget stål, og kvalifikasjonskriteriene, som målerøyaktighet, beleggvedheft, utskriftsregistrering og flathet, overføres direkte.
 Todelt boks Kan kroppsstål Ensfarget Materiale: Aluminium eller TFS Se produkt →
Den lettåpnede enden: Toleranse er produktet
Den lettåpnede enden er den mest ingeniørtette komponenten i en brusboks av aluminium. Den må holde internt trykk, stoppe lekkasjer over en holdbarhet som kan overstige to år, og fortsatt åpne med et trekk som de fleste forbrukere kan klare. Den balansen lever i skårlinjen, der gjenværende tykkelse vanligvis kontrolleres innen noen få hundredeler av en millimeter. Score for dypt, og slutten åpner seg under replikk eller distribusjon; skåren for grunt, og tappen rives i stedet for å kutte panelet rent.
Når du kvalifiserer sluttlager for drikkeapplikasjoner, kontroller disse parameterne:
- Skår gjenværende tykkelse og dens konsistens over hele endeomkretsen
- Nagleintegritet etter tab-staking operasjonen
- Faneinnsatshøyde og rotasjonsjustering
- Beleggkontinuitet ved rillelinjen, der korrosjonsbaner oftest starter
Feilmodusene du ønsker å unngå - lekkende åpninger, løsnede tapper eller et parti som ikke vil åpne - spores hver tilbake til den innkommende sluttbeholdningen og prosesskontrollen i konverteringspressen. Materiale med stabile mekaniske egenskaper er grunnlaget for denne kontrollen.
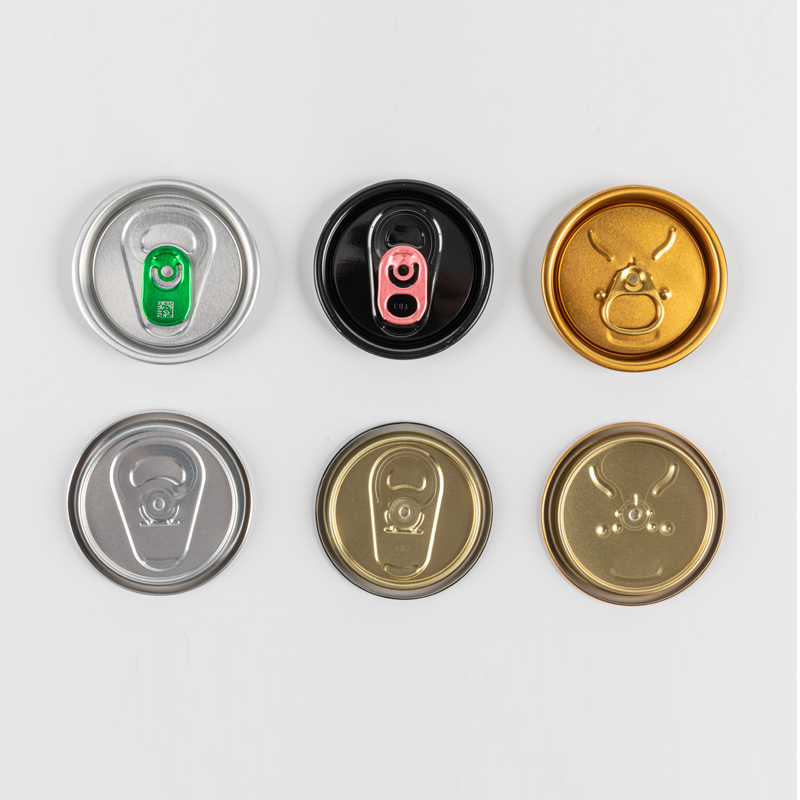 EOE Stock Beverage EOE Farge: Tilpasset ensfarget eller flerfarget Se produkt →
Ring Tab Materialer: Aluminium vs galvanisert stål
Ringfaner er små, men de er den eneste delen av pakken forbrukeren fysisk samhandler med. En stiv eller løs tapp skaper en dårlig åpningsopplevelse, og en tapp som skiller seg fra enden lar det skårede panelet ikke åpnes. Flikematerialet må bøye seg uten å sprekke, holde naglen uten å løsne og motstå korrosjon rundt festepunktet.
| Eiendom | Fliklager i aluminium | Galvanisert stålfanelager |
|---|---|---|
| Formbarhet | Utmerket for tynne design med tett toleranse | Bra; trenger vanligvis en litt tyngre måler |
| Overflatealternativer | Sølv, spesialtrykt, klarlakkert | Dobbeltsidig sølv, ensidig gull/sølv, tilpasset flerfarget |
| Korrosjonsbestandighet | Naturlig oksid pluss lakk | Sinklag pluss organisk toppstrøk |
| Typisk bruk | Drikke ender der tabvekt og presisjon betyr noe | Verdikonstruerte boksstørrelser og ender med stor diameter |
Aluminiumsflaker er standarden for drikkevarer der massen er kritisk: hvert milligram flikvekt påvirker naglesyklusen og åpningskraften. Galvaniserte stålflaker tilbyr en kostnadsledende rute for formater der åpningsytelse og korrosjonsbeskyttelse styres gjennom beleggsystemet. Valget tilhører pakkespesifikasjonen, ikke til vane.
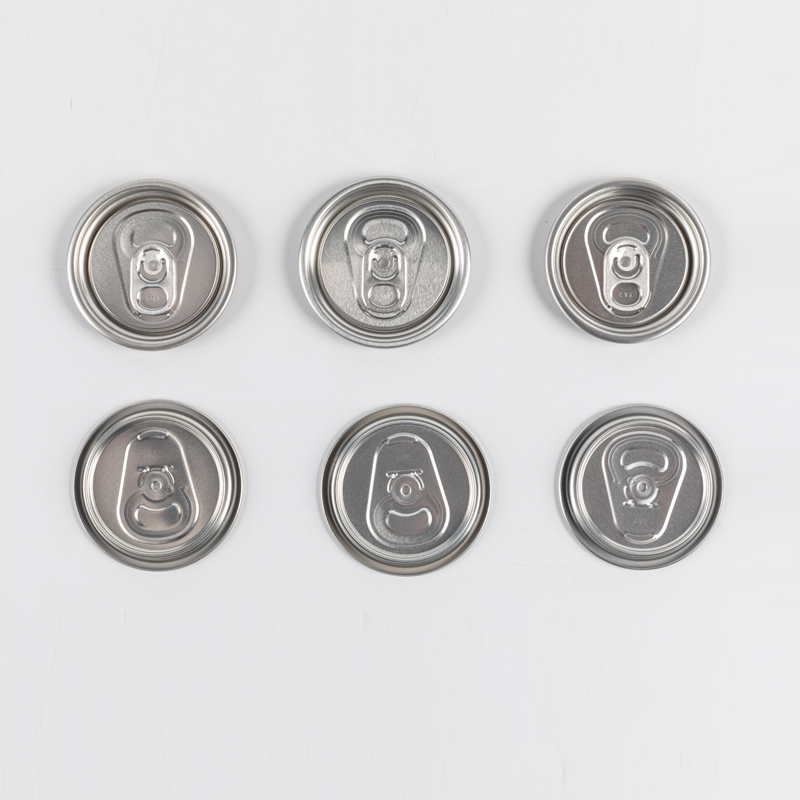 Aluminium Ring Tab Lager Farge: Tilpasset flerfarge Se produkt →
Belegg og trykk: Laget som møter forbrukeren
Belegg og trykk er det som gjør en blank metallstrimmel til en matvarekontakt. Den innvendige lakken hindrer drikkevaren i å reagere med aluminiumet, og den må overleve formingsprosessen uten å sprekke på sideveggen eller rillelinjen. Det utvendige trykket bærer merket, så registrering mellom trykkestasjoner og vedheft etter forming påvirker direkte hvordan boksen ser ut på hyllen.
Leverandører som opererer dedikert coil belegg linjer kan kontrollere begge sider av stripen i en enkelt omgang: det organiske belegget på innsiden, og baselakken, blekk og lakk på utsiden. Det betyr noe for høyhastighets todelte drikkebokslinjer, fordi det herdede belegget må bøye seg gjennom stryking uten å miste barriereytelsen. Når du vurderer en leverandør, spør hvordan de verifiserer pinholes, adhesjon og herding på hver coil - ikke en gang per sesong.
Hva du bør sjekke når du kjøper materialer til drikkebokser
Før du forplikter deg til en leverandør for aluminiumsbrusboksmaterialer, kjør den samme kvalifikasjonssjekklisten du ville brukt for alle komponenter som berører en drikkevare:
- Beleggdekning og pinhole rate - be om pinhole testdata, ikke bare et analysesertifikat.
- Dimensjonsnøyaktighet – bekreft spaltebredde og toleranse for klippeemner mot dine egne verktøytegninger.
- Samsvar med matkontakt – bekreft at lakk, blekk og metalliske underlag oppfyller forskriftene for målmarkedene dine.
- Batchsporbarhet - hver spole skal kunne spores fra innkommende metall gjennom belegg, skjæring, skjæring og stempling.
- Prosesskvalitetskontroll – leverandøren bør dokumentere resultatlinjetesting, adhesjonskontroller og visuelle inspeksjonsprosedyrer.
En leverandør med en dokumentert kvalitetskontrollprosess vil gi deg disse dataene uten å bli spurt to ganger. Resten kommer ned til hvor komfortabelt de kan diskutere verktøyet og feilmodusene dine - for i aluminiumsbrusbokser er materialet og prosessen aldri helt atskilt.
Aluminiumsbrusboksen ser ut som et vidunder av enkelhet, men det er en presisjonsmontering som belønner kjøpere som forstår materialene. Kroppen, enden og tappen gir forskjellige toleranser og forskjellige risikoprofiler, og beleggene er en del av spesifikasjonen, ikke en ettertanke. Velg en leverandør som kan vise deg hvordan disse lagene oppfører seg sammen, fra spole til stemplet komponent – det er der en pålitelig drikkeboks faktisk starter.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyu økonomisk og teknologisk utviklingsområde, Zhejiang, Kina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

