
 中文简体

Hvordan matche en automatisk hermetikkmaskin til metallemballasjematerialene dine
Sep 11, 2026
Klokken 09.00 på en typisk produksjonsdag stoppet en hermetikklinje med 380 bokser i minuttet fordi det todelte boksstålet plutselig avviket med 0,02 mm i tykkelsen. Den automatiske hermetikkmaskinen var ikke stykket som gikk i stykker. Materialet var utenfor maskinens klemtoleranse. Resultatet var 40 minutters nedetid og 1900 avviste skall før operatøren tilbakestilte parametrene.
Konklusjonen er enkel: en automatisk hermetikkmaskin yter bare så godt som materialet og prosessen rundt den. Hvis du vurderer en maskin, er ikke din første oppgave å sammenligne hastighetstall. Din første oppgave er å definere hvordan metallmaterialet, belegget og toleransene dine vil samhandle med den maskinen.
Hva den automatiske hermetikkmaskinens ytelse egentlig avhenger av
En automatisk hermetikkmaskin i et metallemballasjemiljø håndterer tre hovedfunksjoner: forming, sammenføyning og forsegling. For tredelte bokser, mater maskinen en rullet plate eller en kveil av bokshusstål, danner kroppen, sveiser sidesømmen og flenser begge ender. For todelte bokser trekker maskinen en kopp fra en belagt spole og presser den deretter til form. Maskinens matesystem, verktøy og sensorer er designet rundt dimensjonsspesifikasjoner.
Det betyr at den faktiske produksjonen avhenger av hvor nøyaktig materialet ditt samsvarer med maskinens designvindu. Hvis stålspolen er for hard, kan formingsvalsene skli. Hvis belegget er for tykt, må sveisetemperaturen justeres. Hvis overflaten har en spesifikk utskriftsregistrering, må maskinens synssystem kunne se det konsekvent.
På en tredelt linje er materialet vanligvis et belagt ark eller spole som er kuttet i lengde. Den automatiske hermetikkmaskinen danner deretter kroppssylinderen og sveiser sømmen. Sveisen er den mest følsomme delen. En mindre variasjon i tinnbeleggtykkelsen kan endre sveisestrømbehovet med 3-5 prosent, noe som tvinger operatøren til å justere maskinen. Hvis justeringen gjentas mange ganger per skift, synker maskinens totale effektive ytelse raskere enn merkeskiltets klassifisering tilsier.
I praksis ser de fleste emballasjeprodusenter disse problemene mye senere enn de forventer. En linje som kjørte i en enfarget stålboks kan virke greit inntil du bytter til en flerfarget trykt spole. Den automatiske hermetikkmaskinens posisjonssensorer oppdager et mørkere eller lysere underlag som et annet referansepunkt, og hver påfølgende operasjon skifter. Det er her valget av bokshusstål blir et maskinvalgspørsmål, ikke bare et innkjøpsproblem.
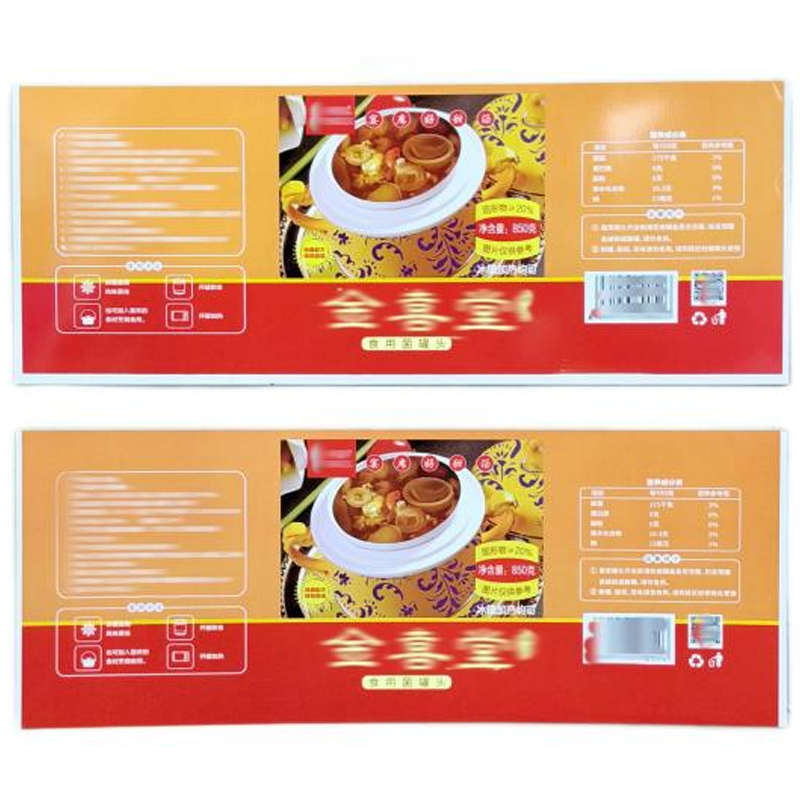 Flerfargetrykt tredelt boksstål for emballasje Denne tinnplaten eller laminerte stålet tilbyr flerfargetrykk med tinnbelegg fra 1,1 til 11,2 g/m² og en tykkelsestoleranse på ±0,01 mm. Dens konsistente overflate bidrar til å forhindre feiljustering av sensoren i automatiske hermetikklinjer. Se produkt →
Vi vil utdype toleransedimensjonen nedenfor.
Materialtoleranse: den stille driveren for automatisk hermetikkmaskineffektivitet
Når du sammenligner automatiske hermetikkmaskiner, fremhever litteraturen ofte syklustid og omstillingsfunksjoner. Imidlertid er de mest kostbare feilene vanligvis forårsaket av materialtoleransedrift. For eksempel, hvis en leverandør leverer en blikkspole på 0,29 mm i stedet for de spesifiserte 0,28 mm, kan den kroppsformende stasjonen fortsatt håndtere det. Men når tykkelsen varierer langs samme spole, blir sveisestrømmen ustabil. Maskinen begynner å produsere svake sømmer, og kvalitetskontrollteamet kan ikke isolere om problemet er maskinen, spolen eller operatøren.
Tabellen nedenfor viser typiske toleranseforventninger for materialer som brukes på en moderne automatisk hermetikkmaskin.
| Materialparameter | Typisk arbeidsvindu | Påvirkning ved overskridelse |
|---|---|---|
| Tykkelse | 0,18-0,30 mm | Matestopp og inkonsekvente sveiser |
| Beleggets vekt | 2,8-5,6 g/m2 | Dårlig korrosjonsbestandighet eller avflassing |
| Hardhet | 52-62 HRC | Tilbakespring og misformede bokskropper |
Beleggvekt er en annen variabel som påvirker tetting og sidesømsveising. For et matprodukt med kort holdbarhet kan et belegg på 2,8 g/m2 være akseptabelt. For et aggressivt matprodukt som tomater, blir jernoppløsningshastigheten en bekymring. En automatisk hermetikkmaskin som er satt opp for én beleggvekt vil ikke automatisk tilpasse seg en annen uten omstilling. Dette er en vanlig kilde til skjult nedetid.
For lokket gjelder samme prinsipp. Et EOE-lager som er kuttet med en liten grad kan ikke påvirke en treg manuell linje, men en automatisk hermetikkmaskin med 600 bokser i minuttet vil oppdage at graten som en matefeil. Resultatet er et falskt syltetøy eller et skadet lokk. Derfor er det like viktig å velge et pålitelig EOE-materiale som å velge maskinmerke.
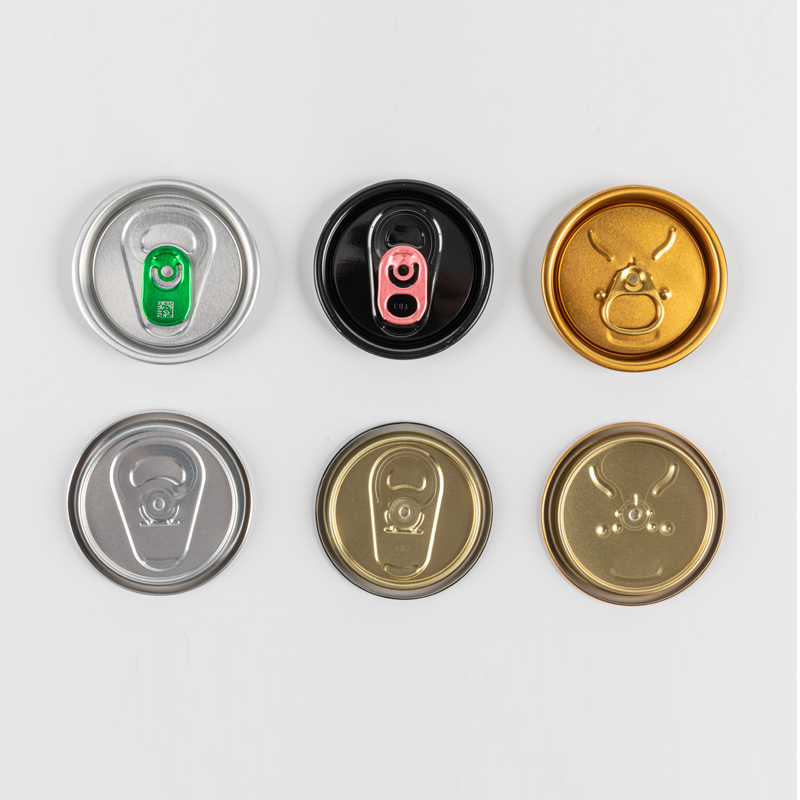 Drikke EOE-lager med tilpassbart belegg og endetyper Egnet for juice og øl, denne EOE-aksjen støtter flere slutttyper og tilpasningsalternativer. Et rent kutt reduserer falske papirstopp og skadede lokk i høyhastighets hermetikkoperasjoner. Se produkt →
Når du spesifiserer toleranser, reduserer du risikoen for disse små, men dyre avbruddene.
Velge en automatisk hermetikkmaskin for produktmiksen din
Produktmiksen din avgjør hvilke maskinegenskaper som faktisk betyr noe. Et anlegg som kun produserer todelte drikkebokser har et annet krav enn et anlegg som lager mange små opplag med tredelte matbokser.
- Todelte linjer: høy hastighet, lavt materialforbruk, men begrenset kroppsformsfleksibilitet.
- Tredelte linjer: kan ha forskjellige diametre og høyder, men sidesømsveising krever nøyaktig materiale og belegg.
- Flerfargetrykte kropper: krever at den automatiske hermetikkmaskinens registreringssystem er kompatibelt med den trykte gjentagelseslengden.
Fordi trykk- og belegningslagene påføres før boksen dannes, avhenger maskinens ytelse av kvaliteten på belegget. Et jevnt belegg produsert på en coil coating linje reduserer friksjonsvariasjonen og forbedrer sveisekonsistensen.
Utover materialet, må selve utstyret matche din tiltenkte linjehastighet og fremtidig utvidelse. En lett maskin kan håndtere 150 bokser i minuttet, mens en tunge linje kan overstige 800. Beslutningen bør være basert på ditt faktiske årlige volum, ikke på maskinens maksimale teoretiske hastighet.
Hastighet er ikke en nøytral parameter. Når du øker linjehastigheten over 500 bokser per minutt, blir arkmatingen mer dynamisk. Beltespenningen, vakuumkoppene og formpressene må alle operere i en raskere rytme. Hvis bokskroppsstålet har en jevn hardhet og et stabilt belegg, er den høye hastigheten mulig. Hvis materialet har små variasjoner, vil maskinen enten produsere flere avslag eller du må bremse ned for å opprettholde kvaliteten. Derfor er den faktiske hastigheten du får begrenset av kvaliteten på inndatamaterialet.
 Utstyrsstøtte for stabilitet i hermetikklinjen Dette utstyrsselskapet gir maskiner og bransjekunnskap. Med ensartede inputmaterialer opprettholder systemene deres ytelse ved høyere hastigheter, reduserer avslag og sikrer forutsigbar drift. Se produkt →
Når du kombinerer riktig belegg, riktig boksstål og riktig utstyr, får du et system som går forutsigbart.
Bytte og vedlikehold: hvor skjulte kostnader dukker opp
Omstilling er den nest største kilden til tapt produksjon etter sammenbrudd. På en automatisk hermetikkmaskin inkluderer overgangen utskifting av formingsverktøyene, tilbakestilling av sømsveiseparametere og lasting av en ny spole. Hvis linjen din har flere produktstørrelser, må du anslå hvor mange minutter hver endring tar.
- Fjern og rengjør de tidligere formene; total tid kan overstige 20 minutter på eldre maskiner.
- Juster sveiseren for den nye ståltykkelsen; en erfaren operatør trenger 10-15 minutter.
- Mate og registrere den nye spolen; dette kan ta ytterligere 5 minutter.
Disse tidene blir budsjettposter. En maskin med hurtigskiftende verktøy kan koste 15 prosent mer på forhånd, men spare mer enn det i arbeidskraft over ett år. Den samme logikken gjelder for kvalitetskontroller. En streng kvalitetskontrollprosess i din innkommende materialinspeksjon forhindrer mange av disse overgangsoverraskelsene.
Vedlikehold handler ikke bare om smøring eller beltebytte. En automatisk hermetikkmaskin som kjører med en feiljustert form vil gradvis slite på formene. Den slitasjen viser seg som dimensjonsdrift i boksene, og kvalitetsteamet vil merke et økende antall bokser som ikke klarer mikrometerkontrollen. Hvis du har en robust materialinspeksjonsprosess, kan du alltid skille mellom formslitasje og innkommende materialvariasjon. Uten det kan vedlikeholdsteamet erstatte perfekt verktøy.
En enkel måte å evaluere investeringer i automatiske hermetikkmaskiner
Evalueringen av en automatisk hermetikkmaskin bør starte med materialspesifikasjonen din, ikke med maskinbrosjyren. Skriv ned det faktiske tykkelsesområdet, beleggets vekt og overflatefinish for hvert produkt du planlegger å kjøre. Be deretter utstyrsleverandøren om å bevise at maskinens mate-, formings- og sensorsystemer kan håndtere din eksisterende inngående spoletoleranse.
Når du inviterer en utstyrsleverandør, be dem om å ta med en prøve av materialet ditt eller be dem om å kjøre en prøve på egen maskin. Prøven bør omfatte tre tilfeller: ditt gjennomsnittlige materiale, din strammeste toleranse og den verste spolen du mottar fra din nåværende leverandør. Hvis maskinen kan produsere akseptable bokser i alle tre tilfellene, har den en reell driftsmargin. Hvis den bare kan håndtere det gjennomsnittlige materialet, kjøper du en maskin som vil svikte under normale produksjonssvingninger.
En automatisk hermetikkmaskin er bare like stabil som den svakeste inngangen i rekken. Hvis leverandøren din kan demonstrere stabil ytelse med dine nåværende materialer, har du funnet en pålitelig partner. Hvis de kun kan demonstrere ytelse med sitt eget referansemateriale, absorberer du en teknisk risiko som vil vises i produksjonsrapporten din senere.
Begynn med det du faktisk behandler, og maskinavgjørelsen blir mye enklere.


- Address: No. 11 Zhenxing Road, Hangzhou Bay Shangyu økonomisk og teknologisk utviklingsområde, Zhejiang, Kina
- Phone: +86-137 5814 2106 / +86-130 1771 8906
- TEL: +86-575-8272 2388 / +86-575-8272 2366
- E-mail: sales@hz-jinma.com

 sales@hz-jinma.com

